Das Prinzip der Formpressung
May 18, 2026
Formpressen von duroplastischen VerbundwerkstoffenDas Prinzip der Umformtechnik lässt sich unter Berücksichtigung unterschiedlicher Materialarten und tatsächlicher Produktionsprozesse konkret in drei Teile gliedern: den Kernmechanismus, das Prinzip der Materialdifferenzierung und den Schlüsselprozess. Die Einzelheiten lauten wie folgt:
I. Allgemeine Grundprinzipien (anwendbar für alle geformten Typen)
Die Essenz des Formens ist „Modellhohlraumbeschränkung + thermische Presssynergie + Materialformtransformation“,Der spezifische Prozess der Kernlogik ist:
1. Vorbehandlung: Die geformten Materialien (Pulver, Granulat, folienartig, agglomeriert usw.) werden vorverarbeitet (z. B. Trocknen, Vorwärmen), um Feuchtigkeit und Verunreinigungen aus den Materialien zu entfernen oder die Materialien im Voraus zu erweichen, um sie für die anschließende Abfüllung vorzubereiten.
2. Laden: Legen Sie die vor-behandelten Materialien gleichmäßig in den Formhohlraum (die Form des Hohlraums entspricht genau dem Endprodukt, einschließlich detaillierter Muster, Löcher usw.). Kontrollieren Sie die Lademenge, um eine übermäßige Füllung zu vermeiden, die zum Überlaufen des Produkts führt, oder eine unzureichende Füllung, die zu einer unzureichenden Füllung führt.
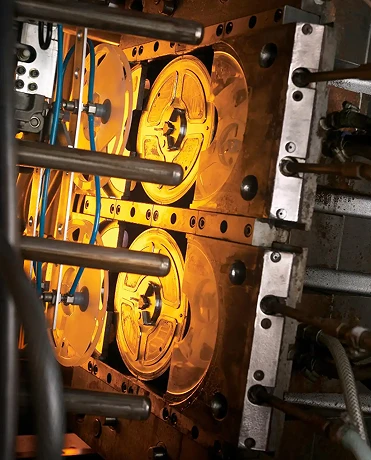
3. Formschließen und Druckanwendung: Schließen Sie die Form und üben Sie mit einer Pressmaschine einen bestimmten Druck aus (normalerweise im Bereich von mehreren zehn bis mehreren hundert MPa). Unter dem Druck füllt das Material nach und nach jede Ecke des Hohlraums und verdrängt die Luft im Hohlraum, wodurch eine perfekte Passform zwischen Material und Hohlraum gewährleistet wird.
4. Temperatur- und Druckstabilisierung: Abhängig von der Art des Materials wird die Formtemperatur gesteuert (im Bereich von Raumtemperatur bis zu mehreren hundert Grad Celsius). Unter der kombinierten Wirkung von „Druck und Temperatur“ erfährt das Material physikalische oder chemische Veränderungen und erreicht eine Stabilisierung -, entweder Abkühlung und Verfestigung oder Vernetzung-Vernetzung und Aushärtung, was zu einer stabilen Produktform führt.
5. Entformen und Entfernen: Sobald das Material vollständig ausgehärtet ist, entfernen Sie den Druck, öffnen Sie die Form und nehmen Sie das geformte Produkt heraus. Führen Sie bei Bedarf nachträgliche Nachbearbeitungen wie Besäumen und Polieren durch.
II. Detaillierte Prinzipien nach Material (Hauptunterschiede)
Der wesentliche Unterschied in den Formprinzipien verschiedener Umformmaterialien liegt in den „Materialveränderungen während der Abbindephase“. Die Einzelheiten lauten wie folgt:
1. Formen von duroplastischen Verbundwerkstoffen (wie Phenolharz, Epoxidharz): Prinzip: Erhitzen Sie die Form auf die Aushärtungstemperatur des Harzes. Das Material füllt den Hohlraum unter dem Druck und durchläuft eine Vernetzungsreaktion (chemische Veränderung), während das Harz unlöslich und nicht{3}}schmelzbar wird und von einem plastischen Zustand in einen festen Zustand übergeht; Es ist notwendig, Temperatur und Druck über einen bestimmten Zeitraum aufrechtzuerhalten, um die vollständige Vernetzungsreaktion sicherzustellen und Blasen und Risse im Produkt zu verhindern. Nach Abschluss der Aushärtung wird die Form entfernt.
2. Gummiformung (z. B. Naturkautschuk, Synthesekautschuk): Prinzip: Geben Sie die Gummimischung (die Gummi, Vulkanisationsmittel usw. enthält) in die Form, erhitzen Sie sie auf die Vulkanisationstemperatur und üben Sie gleichzeitig Druck aus, damit die Gummimischung den Hohlraum füllen kann. Das Vulkanisationsmittel initiiert die Vernetzung der Gummimoleküle und bildet eine stabile dreidimensionale Netzwerkstruktur. Der Gummi verwandelt sich von einem elastischen Körper in ein geformtes Gummiprodukt. Nach Abschluss der Vulkanisation wird die Form entfernt (der Kern dieses Prozesses ist die chemische Veränderung der „Vulkanisationsvernetzung“).
3. Formen von Verbundwerkstoffen (z. B. faserverstärkter Kunststoff FRP): Prinzip: Mischen von faserverstärkten Materialien (z. B. Glasfasern, Kohlenstofffasern usw.) mit einer Harzmatrix, Einlegen in eine Form und unter bestimmten Temperatur- und Druckbedingungen schmilzt oder verfestigt sich das Harz, während die Fasern gleichmäßig im Harz verteilt werden und ein Verbundmaterialprodukt entsteht, das die hohe Festigkeit von Fasern und die Zähigkeit von Harz kombiniert; Während des Formprozesses müssen Druck und Temperatur kontrolliert werden, um sicherzustellen, dass das Harz vollständig in die Fasern eindringt und Faseragglomeration und Harzhohlräume vermieden werden.
III. Wichtige unterstützende Prinzipien (Sicherstellung der Formformqualität)
1. Absaugprinzip: Wenn das Material während des Formvorgangs den Formhohlraum füllt, werden die Luft im Hohlraum und die vom Material selbst abgegebenen Gase ausgestoßen. Bei unzureichender Absaugung kommt es zu Defekten wie Blasen und Vertiefungen im Produkt. Aus diesem Grund verfügen Formen üblicherweise über Auslassrillen oder sie verwenden eine segmentierte Druckanwendung, um den Auslass zu unterstützen.
2. Druckübertragungsprinzip: Der Druck der Formmaschine wird über den Formhohlraum auf das Material übertragen und sorgt so für eine gleichmäßige Krafteinwirkung auf das Material. Dies verhindert eine ungleichmäßige Füllung in bestimmten Bereichen oder eine übermäßige Kompression, was zu einer ungleichmäßigen Produktdicke und unvollständigen Kanten oder Ecken führen könnte.
3. Prinzip der Temperaturregelung: Durch das Heiz-/Kühlsystem der Form wird die Temperatur jedes Teils der Kavität präzise gesteuert, um eine gleichmäßige Temperatur zu gewährleisten. Dabei wird vermieden, dass in bestimmten Bereichen eine übermäßige Temperatur auftritt, die zu Materialzersetzung oder Karbonisierung führen könnte, oder in anderen Bereichen eine unzureichende Temperatur, die zu einer unvollständigen Formgebung und Schwierigkeiten beim Entformen führen könnte.
IV. Abschluss
Die effiziente Formtechnologie hat die Kosten- und Effizienzengpässe bei der großtechnischen Anwendung von Formen aus duroplastischen Verbundwerkstoffen durch innovative Durchbrüche in den drei Kernaspekten Temperaturkontrolle, Druck und Automatisierung vollständig überwunden. Das Produktionsziel „hohe Effizienz, hohe Qualität und niedrige Kosten“ wurde erreicht. Die Förderung und Anwendung dieser Technologie fördert nicht nur die groß angelegte Popularisierung duroplastischer Verbundwerkstoffe in Bereichen wie Automobil, Schienenverkehr und neue Energien, sondern hilft auch verwandten Industrien dabei, Leichtbau und eine umweltfreundliche Modernisierung zu erreichen. Durch die Integration und Entwicklung intelligenter und multifunktionaler Technologien wird die effiziente Formgebungstechnologie weiterhin die Transformation der Formenindustrie für thermoplastische Verbundwerkstoffe anführen und eine zentrale Unterstützung für die qualitativ hochwertige Entwicklung der Fertigungsindustrie bieten.