Wichtige technische Punkte von GMT Automotive Moulding Tooling
Sep 09, 2026
Thermoplastische GMT-Glasfasermatten-verstärkte Verbundwerkstoffe mit ihren herausragenden Vorteilen in Bezug auf geringes Gewicht, Schlagfestigkeit und Recyclingfähigkeit werden häufig in großen Strukturkomponenten für Fahrzeuge mit neuer Energie eingesetzt, wie etwa Batterieabschirmungen, Unterbodenschutz und Frontendmodule. Im Gegensatz zum herkömmlichen Duroplast-SMC-Formpressverfahren nutzt das GMT-Formverfahren einen Prozessweg mit externer Vorwärmung des Plattenmaterials und Formkühlung für die Formgebung, was besondere Anforderungen an die Werkzeugsteifigkeit, Temperaturkontrollsysteme, Scherstrukturen und Automatisierungskompatibilität stellt. Dieses Papier konzentriert sich auf große GMT-Komponenten für die Automobilindustrie und stellt den strukturellen Aufbau thermoplastischer Formwerkzeuge, Schlüsselpunkte der Temperaturkontrolle, häufige Probleme und entsprechende Lösungen zur Prozessoptimierung vor.
I. Gesamtaufbau der Arbeitsvorrichtung (große Automobilteile)
1. Schalungsrahmenkörper
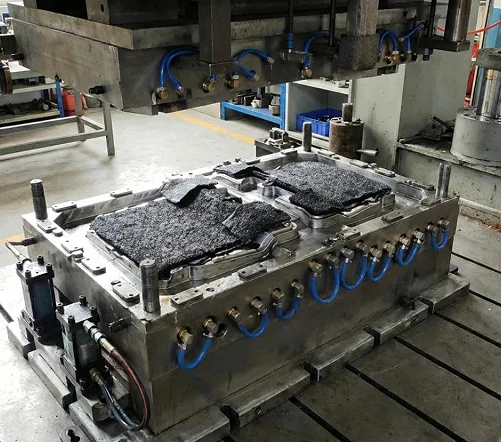
Material: P20 / 718H gehärteter Stahl mit HRC30 - 36-Härte. Verdickte Rahmen- und Rückenverstärkungsrippen, um einem hohen Druck von 10 - 20 MPa standzuhalten und zu verhindern, dass sich große Formen aufgrund des Drucks verformen.
Die Oberfläche des Formhohlraums ist mit Ra0.8 - 1.6 μm poliert; Der Entformungswinkel beträgt 3 Grad - 5 Grad, um Oberflächenkratzer beim Entformen großer Teile zu vermeiden; Präzisionsführungsstifte und Führungshülsen + Positionierungsstifte zur Kontrolle des Schließspalts und zur Unterdrückung von Graten.
Scherkante: Dehnbare vertikale Scherkantenstruktur, direkte Scherung innerhalb der Form, wodurch der nachfolgende Beschnittprozess reduziert und die Dicke des Grats gesteuert wird.
· Auswurfsystem: Synchroner Mehrpunktauswurf, der ein Verziehen beim Auswerfen großer Teile verhindert; kann mit Vakuumabsaugung integriert werden, um die Oberflächenqualität zu verbessern.
2. Wärmemanagementsystem [Der Kern der GMT-Werkzeuge]
Der Hauptunterschied zwischen GMT und SMC: SMC-Formen werden kontinuierlich erhitzt; GMT-Arbeitsgeräte dienen hauptsächlich der Kühlung.
1. Unterteilter Kühlwasserkreislauf mit hohem-Durchfluss und tiefem-Loch (wichtig für große Teile)
Bei großen Teilen mit einer Größe von mehr als einem Meter können die Unterschiede in der Abkühlgeschwindigkeit bei unterschiedlichen Wandstärken und Rippenpositionen leicht zu Restspannungen und Verformungen führen. Mithilfe einer getrennten, unabhängigen Temperaturregelung können Schlüsselbereiche für eine konforme Kühlung ausgelegt werden, wodurch eine ausgewogene Wärmeableitung erreicht und Dimensionsstabilität gewährleistet wird.
1. Lokale Zusatzheizung: Elektrische Heizrohre können im Installationsbereich eingebetteter Teile und in dicken Rippenbereichen konfiguriert werden, um vorzeitiges Abkühlen und Materialmangel zu vermeiden.
Formarbeitstemperatur: 60 - 90 Grad; Vorwärmen außerhalb des Plattenmaterialofens: 170 - 190 Grad, eine Überschreitung von 230 Grad ist strengstens verboten, um eine Verschlechterung der PP-Matrix zu verhindern.
3. Automatisierte Anpassungsschnittstelle
· Reservierte Materialhandhabungsschnittstelle für die mechanischen Hand- und Blattpositionierungsbegrenzungsblöcke;
· Integrierter Ölkreislauf und Luftkreislauf; Kompatibel mit hydraulischer Presse. Tonnage: 1600 - 4000t große hydraulische Presse.
II. Hauptmerkmale typischer GMT-Komponenten und -Werkzeuge für die Automobilindustrie
|
GMT-Teile |
Kernpunkte des Arbeitskleidungsdesigns |
|
Schutzhülle für den Akku |
Große -flache Platte + dichte Verstärkungsrippen; Zonenkühlung; Formrahmen mit hoher Steifigkeit; mehrere Vorsprünge zur Installation; im-Formbeschnitt |
|
Unterbodenschutzplatte für Autos |
Hohes Seitenverhältnis, dünne Wand; Kontrollverzug; Vakuumabsaugung; niedriger Flansch |
|
Front--Modulhalterung |
Mehrere eingebettete Teile; komplexe Konkavitäten und Konvexitäten; Kontrolle des Materialflusses und Schutz der Fasern vor übermäßiger Scherung |
|
Anti-Kollisionsstrahl |
Strukturbauteile mit dickem-Abschnitt; Ausreichende Druckhaltung; Ausgewogene Kühlung zur Sicherstellung der Schlagleistung |
III. Hauptunterschiede zwischen GMT-Werkzeugen und SMC-Werkzeugen
|
Projekt |
Thermoplastische GMT-Werkzeuge |
Duroplastische SMC-Werkzeuge |
|
Formprinzip |
Das Blechmaterial wird außerhalb des Ofens vorgewärmt, die Form kühlt ab und verfestigt sich (physikalischer Phasenwechsel). |
Die Form wird kontinuierlich erhitzt und das Harz wird chemisch ausgehärtet und vernetzt. |
|
Temperaturkontrollsystem |
Hauptsächlich mit Zonenkühlung |
Dauerheizung (Heißöl / Elektroheizung) |
|
Formzyklus |
45-90 s |
3-6 Min |
|
Materialrecycling |
Die Bestandteile können zerkleinert und wiederverwendet werden. |
nicht recycelbar |
|
Ausfallrisiko |
Ermüdung durch Kälte- und Heißwechsel, Verstopfung der Wasserwege, Abnutzung der Klingenkanten |
Oxidationskorrosion bei hoher-Temperatur |
IV. Häufige Fehler bei groß angelegten GMT-Tools und Designvermeidungsmaßnahmen
Teileverzug, Maßabweichung:Die Hauptursache ist eine ungleichmäßige Kühlung; Lösungen: geteilte Kühlung, geformte Wasserkanäle, Optimierung der Wanddickendifferenz, angemessene Schwindungszugabe.
Störung des Faserflusses und unzureichende lokale Festigkeit:Beschränkung der Rohstoffplatzierung; Segmentierte Steuerung der Schließgeschwindigkeit der Form, um zu verhindern, dass Fasern stark weggespült und verdrängt werden.
Übermäßige Flugkante:Erhöhen Sie die Steifigkeit des Formrahmens. Verbesserung der Positionierungsgenauigkeit der Führungssäulen; Optimieren Sie den Abstand der Schermesser
.Scharfe Kanten nutzen sich schnell ab:Lokale Abschreckhärtung der Schneidkante.
Entformungsverformung:Führen Sie mehrere synchrone Extrusionen durch und stellen Sie einen geeigneten Entformungswinkel für die Form ein.

V. Vollständiger GMT-Formprozessablauf
Schneiden von GMT-Blechmaterial → Vorwärmen im Heißluftofen bei 170 - 190 Grad → Automatische Hand führt das Material schnell in den Werkstückhohlraum ein → Schnelles Schließen der hydraulischen Presse → Hoher Druck (10 - 20 MPa) → Abkühlen und Formen in der Form → Internes Scheren und Beschneiden → Synchroner Auswurf → Entnahme des Teils und Eintritt in den nächsten Zyklus.