Spritzgusslösungen für Automobilteile
Aug 05, 2026
Lösungen für Oberflächenbeulen (Einfallstellen/Depressionen) in spritzgegossenen Automobilteilen
Für Spritzgussteile im Automobilbereich gelten strenge Anforderungen an die Oberflächenqualität und Dimensionsstabilität, insbesondere für Komponenten mit A-Außen- und Innenflächen. Bei der Produktion kommt es häufig zu Einfallstellen (Schrumpfungsfehlern) an der Oberfläche, typischerweise konzentriert an Bereichen wie Rippen, Schraubenaugen und lokal verdickten Vorsprüngen. Diese Mängel beeinträchtigen nicht nur das optische Erscheinungsbild, sondern können in schwerwiegenden Fällen auch zu einer schlechten Montagepassung, übertriebenen Lackfehlern und letztlich zur Produktausmusterung führen. Die Hauptursache für Einfallstellen liegt in der ungleichmäßigen Schrumpfung zwischen dicken und dünnen Bereichen während der Abkühlphase der Schmelze, wobei die anhaltende Kontraktion in dickeren Abschnitten an der Oberflächenschicht zieht und Vertiefungen erzeugt. Zu den Faktoren, die zu diesem Fehler beitragen, gehören Produktdesign, Formenbau, Spritzgussverfahren und Rohstoffe. Die Verbesserung sollte einem systematischen Ansatz folgen-zuerst die Anpassung der Prozessparameter, dann die Modifizierung der Form und schließlich die Optimierung der Produktstruktur, wobei von einfacheren zu schwierigeren Lösungen übergegangen wird. Nachfolgend finden Sie eine umfassende Übersicht über Korrekturmaßnahmen.
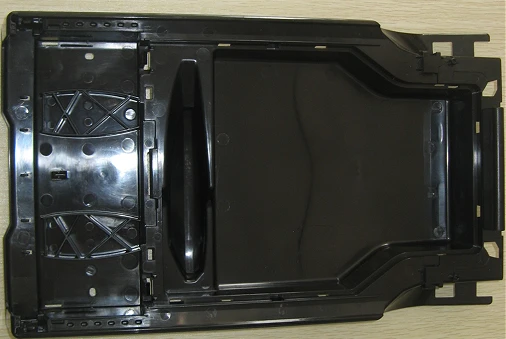
Aufbewahrungsbox aus ABS+PC-Kunststoff
I. Anpassung des Spritzgussprozesses
1. Druck und Druckhaltung
Nachdruck erhöhen:Während der Nachdruckphase wird der Kavität kontinuierlich Material zugeführt, um der Schrumpfung entgegenzuwirken. Bei Automobilteilen empfiehlt es sich, vor allem auf den Nachdruck und nicht nur auf den Einspritzdruck zu setzen.
Nachdruckzeit verlängern:Es ist wirkungslos, Druck auszuüben, bis das Tor einfriert und vollständig abgedichtet ist.
Segmentierte Druckhaltung:Erste-Stufe mit hohem-Druck, zweite-Stufe mit niedrigem-Druck, um übermäßige Belastung zu verhindern (um weiße Flecken und Verformungen in den Außenteilen zu vermeiden).
Irrtum: Einfach den Einspritzdruck erhöhen. Nachdem der Formhohlraum während des Einspritzvorgangs gefüllt ist, kann der Druck nur schwer auf die dickwandigen Bereiche übertragen werden und die Verbesserung ist begrenzt.
2. Temperaturregelung
Reduzieren Sie die Materialtemperatur entsprechend:Die Schmelztemperatur sollte nicht zu hoch sein, da sie die Schrumpfrate erhöht; er sollte auch nicht zu niedrig sein, um schlechtes Schweißen und kurze Schüsse zu vermeiden.
Die Temperatur
✅ Aussehensteil: Erhöhen Sie die Formtemperatur gerade ausreichend, die Abkühlung der Schmelzoberfläche wird langsamer, was sich positiv auf die Druckübertragung auswirkt und Falten reduziert
⚠️ Eine zu hohe Formtemperatur verlängert die Abkühlzeit und erhöht die Gesamtschrumpfung. Es ist notwendig, den Gleichgewichtspunkt zu finden.
Reduzieren Sie die Temperatur der Düse und des Heißkanalsystems,Reduzieren Sie die Schrumpfung nach der Verarbeitung, die durch die kontinuierliche thermische Ausdehnung der Schmelze verursacht wird.
3. Geschwindigkeit und Positionswechsel
- Reduzieren Sie während des Füllvorgangs in der späteren Phase die Einspritzgeschwindigkeit, um ein vorzeitiges Einfrieren des dicken Abschnitts und das Eindringen der unter Druck stehenden Schmelze zu verhindern;
- Verkürzen Sie die V/P-Schaltposition und wechseln Sie schnellstmöglich in den Druckzustand. Warten Sie mit dem Umschalten nicht, bis die Befüllung vollständig abgeschlossen ist.
4. Abkühlzeit
Verlängern Sie die Abkühlzeit entsprechend, damit das Teil vollständig aushärten kann, bevor Sie es entfernen. Wenn die Entfernung zu früh erfolgt, ist das Kunststoffteil heiß und weich, wodurch es anfällig für Schrumpfung und Depression wird.
5. Gegendruck
Gegendruck leicht erhöhen, Schmelze dichter machen, innere Hohlräume reduzieren, Schrumpfspuren leicht verbessern. Allerdings sollte er nicht zu hoch sein, da sonst der Temperaturanstieg zu groß wird.
II. Optimierung der Anschnitt-, Läufer- und Formstruktur
Das Tor sollte so nah wie möglich an der Vertiefung positioniert werdenBOSS Tragen Sie bei den Säulen und dicken Rippen den Kleber in der Nähe auf, um sicherzustellen, dass der Haltedruck direkt den dickwandigen Bereich erreicht; Das Auftragen von Leim aus großer Entfernung führt zu einem erheblichen Druckverlust.
Erhöhen Sie den Angussdurchmesser / Verkürzen Sie die Gefrierzeit des AngussesDas kleine Tor verfestigt sich schnell und macht es unmöglich, den Druck für eine kontinuierliche Zuführung aufrechtzuerhalten; Für große Automobilteile werden üblicherweise fächerförmige Anschnitte, Tauchanschnitte und Heißkanalanschnitte verwendet.
Abgasanlage optimierenIm dickwandigen Bereich bildet die eingeschlossene Luft Vertiefungen und Blasen; An den Enden der Verstärkungsstreifen und in den dicken Abschnitten sollten Entlüftungsnuten vorgesehen werden.
Optimierung des KühlwassersystemsDer dickwandige Bereich vergrößert die Wasserkanäle, wobei die Wasserkanäle nahe am Hohlraum liegen, wodurch der Temperaturunterschied zwischen den dicken und dünnen Bereichen verringert und übermäßige lokale Überhitzung und Kontraktion vermieden werden. Die BOSS-Spalte erhält Priorität für die Verarbeitung von Wasser-Sperrblech, Brunnenkühlung.
Lokalen Wärmestau vermeidenDie scharfen Ecken und dicken Abschnitte des Formkerns neigen dazu, Hitze zu stauen. Daher ist es notwendig, Berylliumkupfer-Einsätze zu verwenden, um die Wärmeableitung zu beschleunigen.
III. Produktstrukturdesign
Die häufigste Ursache für Defekte an Kunststoffteilen in der Automobilindustrie sind plötzliche Veränderungen der Wandstärke.
1. Gleichmäßige Wandstärke, wobei der Unterschied in der Wandstärke auf weniger als 20 % begrenzt wird;
2. Rippendicke Weniger als oder gleich dem 0,6- bis 0,7-fachen der Hauptwanddicke (bei Überschreitung dieses Punktes neigt die Rückseite der Rippe zu Depressionen);
3. BOSS-Spalte:
o Machen Sie es nicht zu einer massiven dicken Säule;
o Machen Sie die Wurzel der Säule vertieft oder ausgehöhlt (Fleisch stehlen);
o Erhöhen Sie den Radius an der Wurzel und verringern Sie die lokale Dicke.
4. Dicke Vorsprünge und verdickte Bereiche stehlen direkt Material von der Rückseite (leeren sich heraus), wodurch dickes Fleisch an der Wurzel von der Quelle entfernt wird.
Branchenerfahrung: Wenn bei Teilen mit Aussehen A dicke Rippen oder BOSS auf der Rückseite vorhanden sind, ist es schwierig, Fleisch allein zu stehlen, um Schrumpfungsspuren beim Einstellen der Maschine vollständig zu beseitigen.
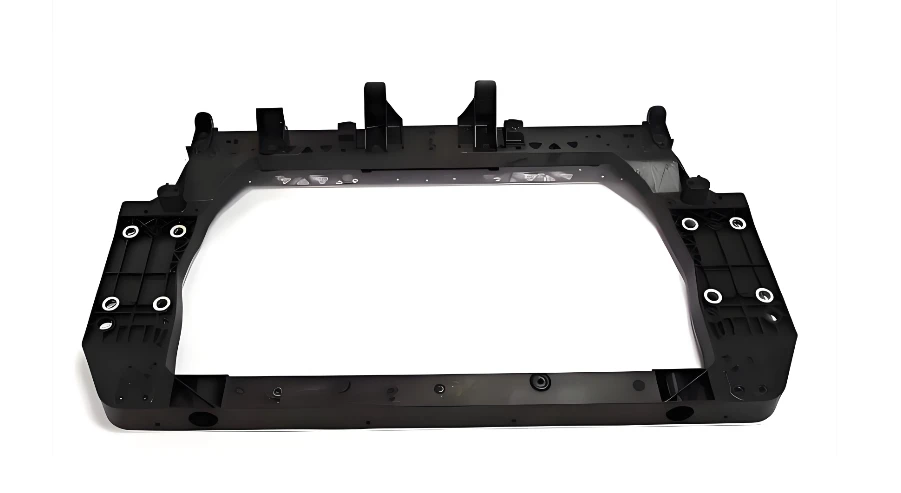
Vorderer -Automobilrahmen
IV. Anpassung der Materialrichtung
1. Unter den gleichen Bedingungen: Kristalline Materialien (PP, PA, POM) schrumpfen viel stärker als nicht-kristalline Materialien (ABS, PC) und neigen eher zur Einkerbung;
2. Durch die Zugabe von Glasfasern und mineralischen Füllstoffen kann die Schrumpfrate des Formteils verringert und die Einkerbung gemildert werden.
3. Auswahl eines Grades mit geringer-Schrumpfung;
4. Ein zu hoher Anteil an recyceltem Material führt zu Schwankungen in der Schmelzdichte und instabilen Schrumpfspuren. Kontrollieren Sie das Mischungsverhältnis genau.
V. Schnelle Ermittlungssequenz
Bestätigen Sie, ob die Einkerbungsposition mit den hinteren Rippen/Säulen/dicken Abschnitten übereinstimmt → Bestimmen Sie, ob es sich um eine typische Einkerbung mit dicker{0}}Wand handelt
Erhöhen Sie die Nachdruckzeit und erhöhen Sie den Nachdruck zum Testen (Priorität).
Passen Sie die Form- und Materialtemperatur fein-an und optimieren Sie den V/P-Schaltpunkt
Prüfen Sie, ob der Torabstand und die Torgröße ausreichend sind
Prüfen Sie, ob der Auspuff an der dicken Stelle schlecht ist
Wenn die oben genannten Methoden wirkungslos sind: Bewerten Sie eine Formänderung (Erhöhung der Anschnittgröße, Hinzufügen von Einsatzkühlung) oder Produktfleischdiebstahl
- Einkerbung (Einrückung): Die Oberfläche ist nach innen konkav, ohne Löcher, an der Außenseite des dicken Abschnitts;
- Vakuumblase: Ein interner Hohlraum im Formteil, der schwerwiegend ist, wenn die Oberfläche zusammenbricht, meist verursacht durch unzureichenden Haltedruck + übermäßige Wandstärke. Der Handhabungsansatz ist derselbe.